PET饮料瓶的一般出产过程为:注塑成瓶胚——加热后瓶胚被纵向拉伸——横向拉伸——吹瓶成型。假如这一出产过程中的最终成型选用机械冷定型,则PET瓶子在运用中一旦温度达到PET玻璃化温度(78度)左右时,其分子链就会松懈,瓶子发生严峻的缩短现象,故这种瓶子只合适冷灌装饮料。而热灌装瓶在上述工艺的拉伸定型过程中,一直处于较高的温度(140度左右),PET分子链在松懈状态下被高温定型,最终瓶体发生了很多规整。北京优质的吹塑模具密布的结品,结品度可达30%-45%,使瓶子发生了较高的耐热功能,并成为具有有用含义的热灌装瓶。所以,PET瓶胚在出产过程中很简单由于温度问题而收到一系列损坏:1、瓶胚在注塑机出来时,温度在45度-55度,直接落到皮带上会构成瓶胚之间的撞伤。别的,瓶胚在皮带上杂乱无序堆积起来,瓶胚冷却时不是很均匀。优质的吹塑模具厂商2、瓶胚在注塑机出来时,可能还会有某一模腔注成的胚有质量问题,杂乱无序地堆积在一起很难判别是哪个模腔的瓶胚出现问题。
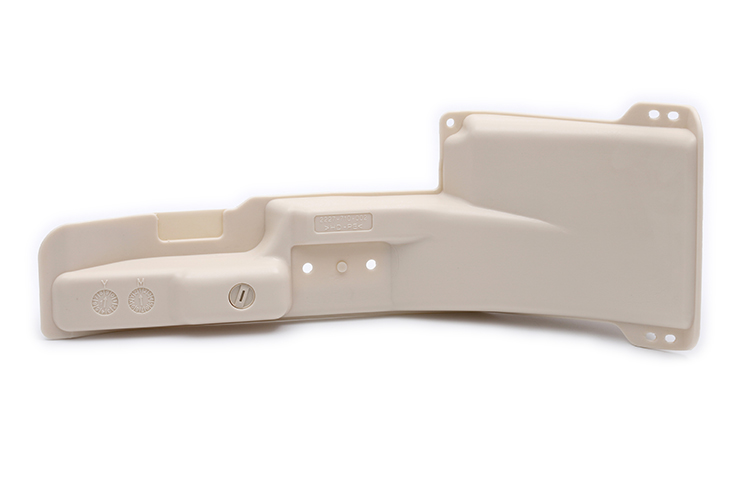
通常的吹塑成型可以被分为挤出式吹塑成型和打针拉伸式吹塑成型。其间首要的构造特征不一,最重成型的商品具有各种优势,也有各自的特征,因此,商家要寻求协作则需求留意加工方式和废品的特征来选择适宜的厂家。北京优质的吹塑模具原本拉伸吹塑即是双轴位拉伸取向中空吹塑,它是一种在聚合物的粘弹态下经过机械方法轴向拉伸瓶坯,用的是紧缩空气径向吹胀瓶坯成型容器的方法,总的来说这种中空吹塑成型方法的特征即是它的轴向以及径向都是有一样的拉伸比,优质的吹塑模具厂商这样就可以极好的挺高吹塑容器的机械的全体功用还会削减废品的壁厚,这也是中空吹塑成型技艺中废品壁最为薄的一种。
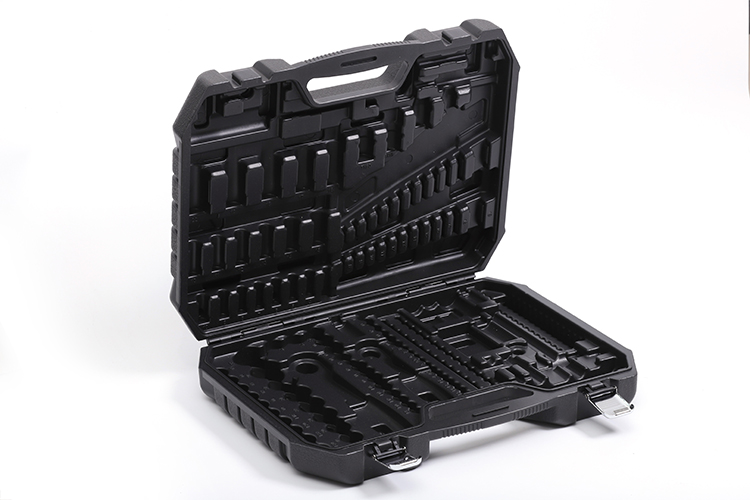
一般产品在制作过程如果稍有不慎,就会造成产品出现不良品,那么下面我们来了解吹塑制品的成型缺陷处理方法。北京优质的吹塑模具一般吹塑制品成型缺陷处理会出现产品麻点,原料不够干,模具温度太高或太低;产品变形,保温、保压时间太短局部模具过热;产品壁厚跟克重不好掌握,配型口径调整。优质的吹塑模具厂商产品变形时,该如何做?1.保温、保压时间太短;2.产品难脱模,被强制脱出;3.产品摆放不规范;4.产品没有定型;5.产品堆积过高;6.局部模具过热;7.高压吹气的气压过低8.高压吹气时间太短。
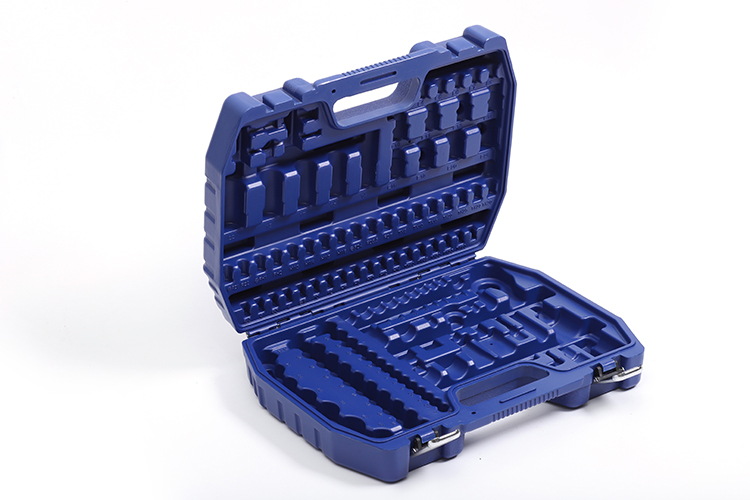
适用现状:吹塑商品、塑料薄膜、塑料造粒、拉丝注塑、管材等出产公司。如今,这些公司的出产设备都是选用电热圈对料筒和模头进行加热,使塑料原料熔解塑化后再注模、拉伸,挤出成型为商品。北京优质的吹塑模具吹塑商品存在疑问:(1)热丢掉大:现有公司选用的加热方式,是由电阻丝绕制,圈的表里双面发热,其内面(紧贴料筒有些)的热传导到料筒上,而外面的热量大有些丢失到空气中,构成电能的丢掉浪费。(2)环境温度上升:由于热量许多丢失,周围环境温度添加,尤其是夏天对吹塑商品出产环境影响很大,现场工作温度都超过了45℃,有些公司不得不选用空调下降温度,这又构成动力的二次浪费。优质的吹塑模具厂商(3)运用寿数短、修补量大:由于选用电阻丝发热,其加热温度高达300℃支配,电阻丝简略因高温老化而烧断,运用寿数约在半年。
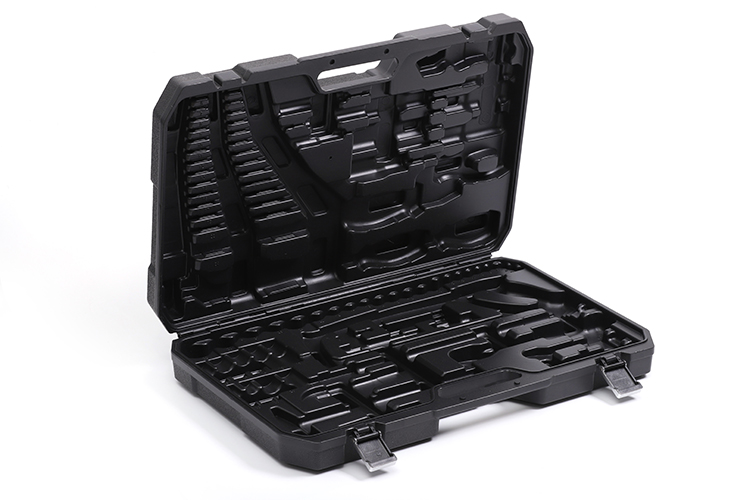
吹塑中,型坯是在较低压力下通过机头成型并在低压,多数为0.2—1.0MN。下吹胀的,因而制品的残余应力较小,耐拉伸、冲击、弯曲与环境等各种应变的性能较高,因此,具有较好的使用性能。优质的吹塑模具厂商而在注射成型中,熔体要在高压(15—140yPa)下通过模具流道与浇口,这会导致应力分布不均匀。北京优质的吹塑模具例如吹塑座椅,吹塑座椅与玻璃钢座椅和其他硬质塑料注射座椅相比。吹塑座椅具有鲜明的优点,1、舒适型好,座椅为双层中空结构,富有弹性,座靠舒适;2、耐冲击,耐热,耐水性好,不会因日晒,雨淋,冰冻冲击而发生龟裂和损坏。3、耐一般化学物品,耐油性好,当沾有油渍,污渍时,极易冲洗。
(1)塑料原料的热扩散系数,熔体的温度、熔与固化特性;(2)成品的壁厚、体积、质量和形状;北京优质的吹塑模具(3)吹塑模具材料的热导率,夹坯口刃构造,模具排气的功能;(4)吹塑模具冷却通道的类型与参数(表面积、与模腔之间的间隔等);(5)冷却流体的流量及入口与出口温度(6)模具温度和模具温度操控的精度;(7)吹塑空气的气压与气量;(8)吹塑空气的活动状况;(9)内冷却类型,内冷却介质的温度、压力;优质的吹塑模具厂商(10)内冷却介质的消耗量和在成品内的活动状况;(11)后冷却类型。

地址:浙江省宁波市北仑区大碶福利路4号

手机:15867302035/15958855418

网址:www.nb-jxsj.com

邮箱:gudixiao@nbjxsj.com.cn