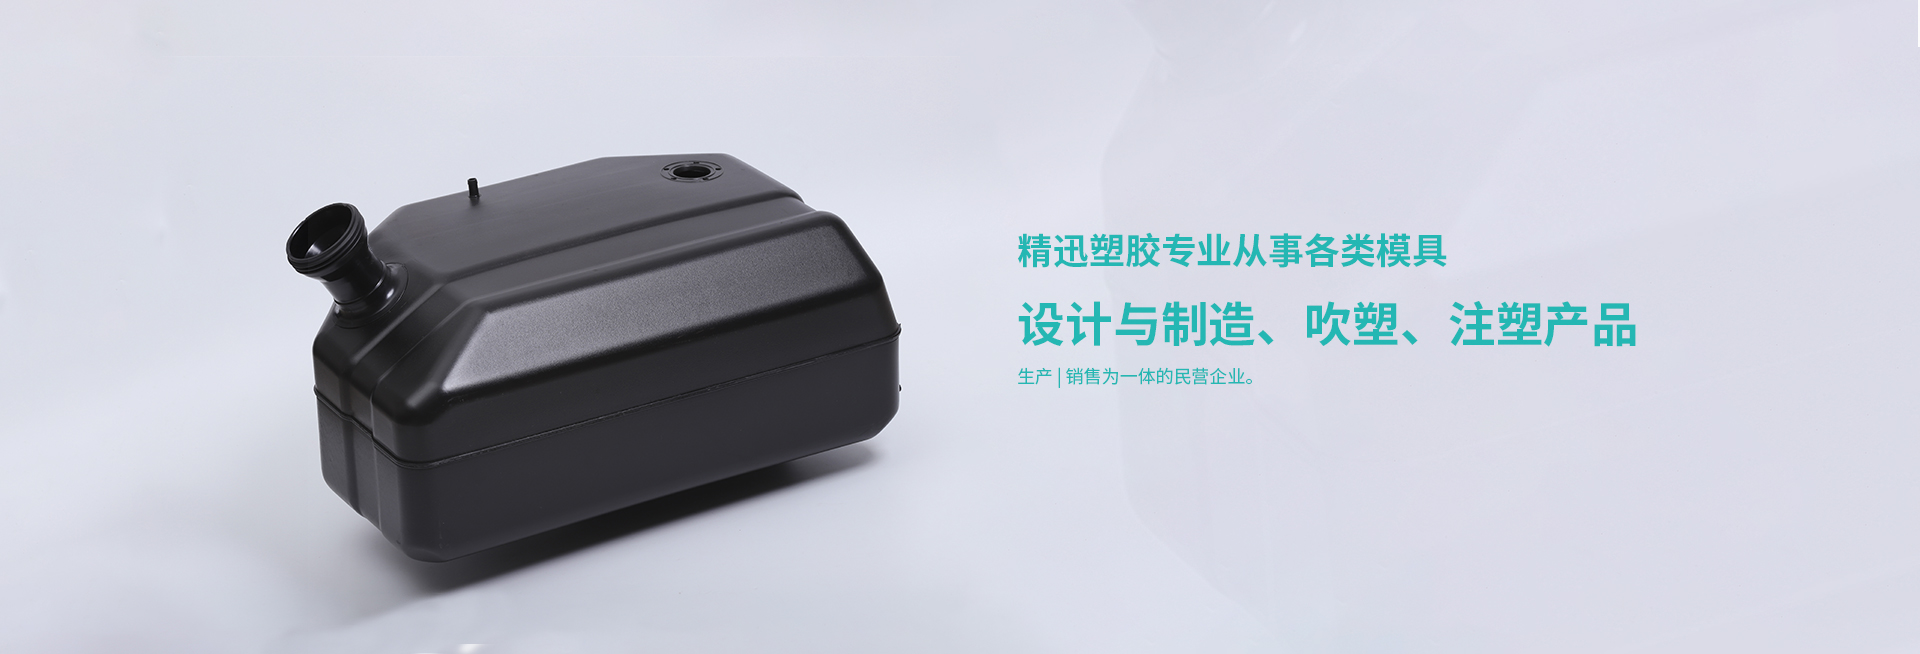
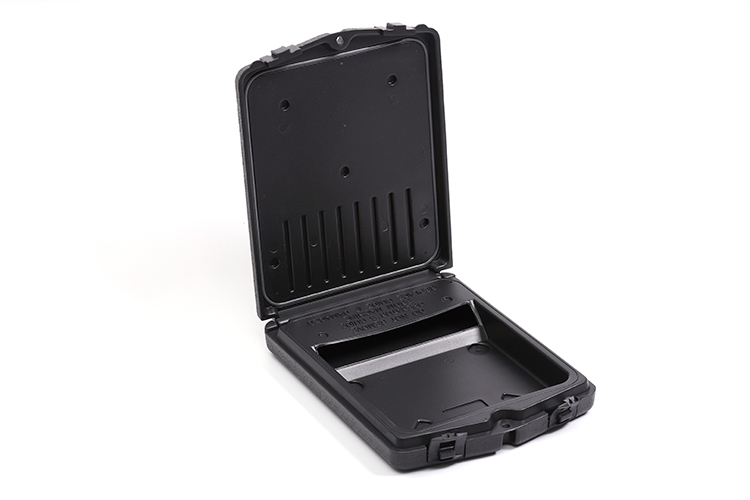
吹塑厂的吹塑盒特性成型时熔融料与型腔表面接触外层当即冷却构成低密度的固态外壳。由于塑料的导热性差,使吹塑盒内层缓慢冷却而构成缩短大的高密度固态层。所以壁厚、冷却慢、高密度层厚的则缩短大。其他,有无嵌件及嵌件布局、数量都直接影响料流方向,密度分布及缩短阻力大小等,所以吹塑盒的特性对缩短大小、方向性影响较大。湖南专业的吹塑模具中空吹塑,一种发展迅速的塑料加工方法。热塑性树脂经挤出得到的管状塑料型坯,趁热(或加热到软化状况),置于对开模中,闭模后当即在型坯内通入压缩空气,使塑料型坯吹胀而紧贴在模具内壁上,经冷却脱模,即得到各种中空制品。吹塑薄膜的制作工艺在原理上和中空制品吹塑十分相似,但它不运用模具,从塑料加工技术分类的角度,吹塑薄膜的成型工艺一般列入挤出中。专业的吹塑模具厂吹塑厂产品加工呈现许多新的技术和新的工艺如:多层成型、多种材料组合成型、三维形状杂乱制品成型等新技术相继开发成功并已投入批量生产;计算机控制技术在中空成型设备中得到了广泛的运用,可以选用计算机软件测定制品壁厚,用计算机控制多种质料共挤出或先后挤出进程,这些控制技术的运用,提高了中空成型工艺水平;中空成型设备的更新换代,在大型制品成型方面具有较强的竞争力。
热塑性树脂经挤出或注射成型得到的管状塑料型坯,趁热(或加热到软化状态),置于对开模中,闭模后立即在型坯内通入压缩空气,使塑料型坯吹胀而紧贴在模具内壁上,经冷却脱模,即得到各种中空制品。专业的吹塑模具厂吹塑薄膜的制造工艺在原理上和吹塑制品吹塑十分相似,但它不使用模具,从塑料加工技术分类的角度,吹塑薄膜的成型工艺通常列入挤出中。湖南专业的吹塑模具吹塑制品在第二次世界大战期间,开始用于生产低密度聚乙烯小瓶。50年代后期,随着高密度聚乙烯的诞生和吹塑成型机的发展,吹塑技术得到了广泛应用。中空容器的体积可达数千升,有的生产已采用了计算机控制。
质料不同:能做塑料的定能拿来做吹塑产品。意义不同:塑料是以单体为质料,经过加聚或缩聚反应聚合而成的高分子化合物(macromolecules),俗称塑料(plastics)或树脂(resin),能够自在改动成分及形体款式,由合成树脂及填料、增塑剂、稳定剂、润滑剂、色料等添加剂组成。湖南专业的吹塑模具主要由碳、氧、氢和氮及其他有机或无机元素所构成,制品为固体,在制作过程中是熔融状的液体,因而能够机加热使其熔化、加压力使其活动、冷却使其固化,而构成各种形状,此巨大而变化的资料族群称为塑胶。专业的吹塑模具厂功用不同:塑料和塑胶吹塑的用处都很广泛,可是塑料的用处仍是比较广的,吹塑产品的用处就比塑料微小了。
一、耐酸碱性着色吹塑制品的褪色和着色剂的耐化学品性(耐酸碱性、耐氧化还原性)有关。如钼铬红耐稀酸,但对碱敏感,镉黄不耐酸,这二种颜料和酚醛树脂对某些着色剂起强还原作用,严重影响吹塑制品着色剂的耐热性、耐候性并发生褪色。二、耐热性颜料的热稳定性是指在加工温度下颜料热失重、变色、褪色的程度。无机颜料的成份为金属氧化物、盐类,热稳定性好,耐热性能高。而有机化合物的颜料则在一定温度下会发生分子结构的变化和少量分解。特别是PP、PA、PET制品,加工温度在280℃以上,在选吹塑制品着色剂时一方面要注重颜料的耐热度,一方面要考虑颜料的耐热时间,通常要求耐热时间为4—10rain。湖南专业的吹塑模具三、抗氧化性某些有机颜料在氧化后发生大分子的降解或发生其他变化而逐渐褪色,此过程一是加工中的高温氧化,二是遇强氧化剂(如铬黄中的铬酸根)发生的氧化。色淀、偶氮颜料与铬黄混合使用后,红色会逐渐减退。四、耐光性着色剂的耐光性直接影响吹塑制品的褪色,受强光照射的室外制品,所用着色剂的耐光(耐晒)等级要求是一个重要指标,耐光等级差,制品在使用中会很快褪色。耐候制品选用的耐光等级应不低于六级,应选用七、八级,室内制品可选四、五级。专业的吹塑模具厂载体树脂的耐光性能对颜色的变化也有较大影响,紫外线引发的树脂照射后其分子结构发生变化出现褪色。在母料中加入紫外线吸收剂等光稳定剂,可提高着色剂和着色吹塑制品的耐光性能。

地址:浙江省宁波市北仑区大碶福利路4号

手机:15867302035/15958855418

网址:www.nb-jxsj.com

邮箱:gudixiao@nbjxsj.com.cn