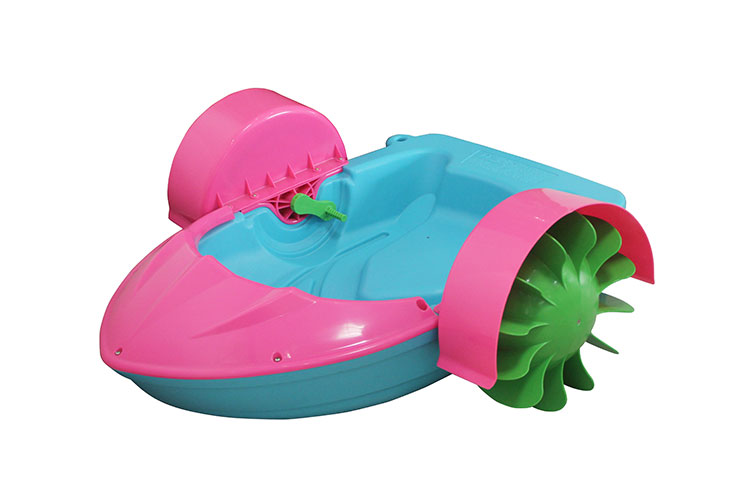
1.塑料型胚(中空塑料管的挤出):吹塑产品消费过程中,上沿预设纵向延伸的吹塑喷嘴,以便将气体介质施加到塑料型胚上以使其收缩;将气体介质经过至少两条衔接管道保送到吹塑成型设备的衔接安装;专业的儿童玩具吹塑件厂商控制块,从气体介质的活动方向察看,所述控制块装配在衔接安装和吹塑活塞之间,且所述控制块在收缩过程期间控制气体介质的提供以致少局部改动压力程度来完成保送2.向模腔的冷壁吹胀型培,调整启齿并在冷却期间坚持一定的压力,翻开模具,卸下被吹的零件重庆专业的儿童玩具吹塑件3.在型胚上将瓣合模具闭合,夹紧模具并切断型胚4.修整飞边得到吹塑产品废品:在消费过程中的修整飞边是将吹塑产品冷冻至-100℃以下,同时在滚筒中和钢球一同翻腾,滚去飞边,自然升温至室温取出即可。由于低温,塑料的韧性大大降落,变为脆硬状态,此时与钢球一同翻腾,飞边处强度低,容易在碰撞中零落,因此到达大批量修整飞边的目的。
现在关于环境的水污染、大气污染、固体废弃物污染等越来越被人们注重,而作为可收回使用的塑料瓶其收回使用不仅仅是资源的再使用,也是一种对环境的维护。一般PET塑料瓶的物理处理法与分拣过程联络严密。物理收回法主要有两种:一是将废PET塑料瓶切碎成片,从PET中分出HDPE、铝、纸和粘合剂,PET碎片再经洗涤、干燥、造粒;重庆专业的儿童玩具吹塑件二是先将废PET塑料瓶上非PET的瓶盖、座底、标签等杂质用机械方法别离,再经洗涤、破碎、造粒。再生PET中不得含有PVC杂质,否则会影响PET的色泽。当PVC混入量较少时可在传送带上用人工方法别离,即受扭力作用时PVC与PET塑料瓶在受力部分发生不同的熔点,将破碎PET和PVC碎片经过装有加热器及温度操控的传送带,PVC被熔化後粘附在传送带上,这样可与PET别离开。专业的儿童玩具吹塑件厂商因而PET塑料瓶的收回使用不仅能够解决环保问题,并且能够做为一种新的质料资源,缓解我国PET质料缺乏的对立。关于PET塑料瓶的收回使用契合我国面对的现实问题,关于环境维护,节省资源,可持续发展都十分有优点。
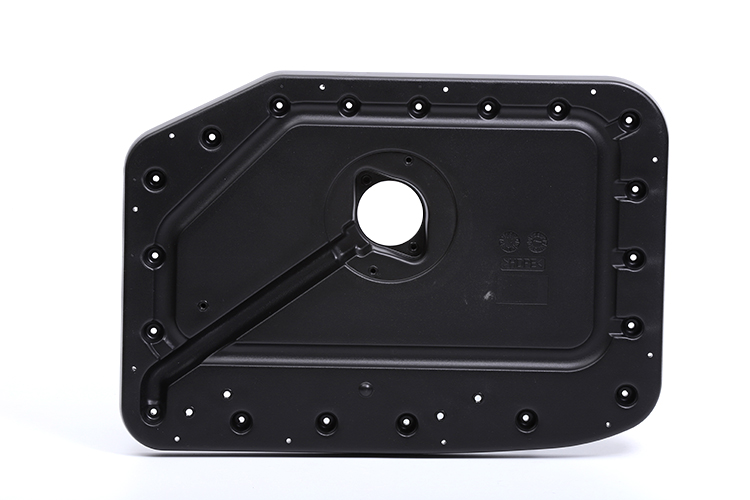
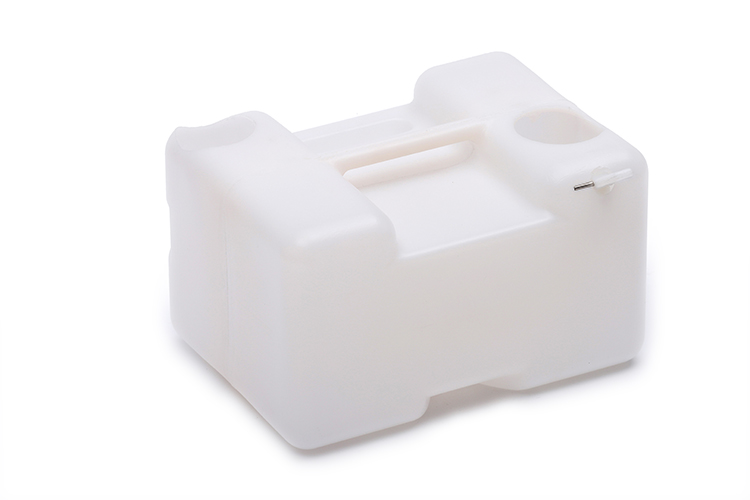
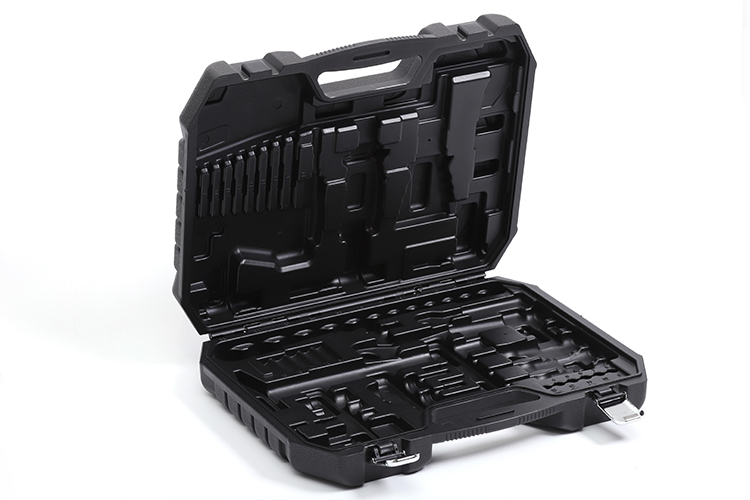
中空成型(吹塑)制品是以HDPE和PET为主原料制备的产品,包括各种瓶、桶、农业和农业用容器、汽车油箱等工业制品、海洋浮子等。PET则以小型饮料瓶和食品瓶为主,LDPE、LLDPE只适于做小型、日用品容器和软包装。大中型吹塑制品一般只用HDPE为原料。专业的儿童玩具吹塑件厂商以塑料工业发达的美国、欧洲和日本三大地区和国家看HDPE消费结构中吹塑制品市场,欧洲人HDPE吹塑制品占HDPE总消费的38%左右,美国则34%左右,与欧洲一样是HDPE消费占有份额最大的市场,日本则以薄膜消费为主,吹塑制品约占15%。重庆专业的儿童玩具吹塑件美国HDPE吹塑制品消费结构为:液体食品瓶用量最大,占31.8%,其次为家用、工业、化妆品瓶,占22.8%,工业桶居第三位,占7.2%,第四位是摩托车油瓶占6.4%,其他占29.1%(工具箱、垃圾箱、工业零配件、汽车油箱等汽车部件)。工业桶则用于化工物品,润滑油、涂料、化妆品等包装,有广口、方口桶等不同种类,盖则采用注塑成型,发展方向为多品种、多样化、专业化、大型化,多层共挤和大中型容器发展相对快。
包含紧缩成型和压注成型两种结构模具类型。它们是首要用来成型热固性塑料的一类模具,其所对应的设备是压力成型机。紧缩成型办法依据塑料特性,将模具加热至成型温度(一般在103°108°),然后将计量好的压塑粉放入模具型腔和加料室,闭合模具,塑料在高热,高压效果下呈软化粘流,经必定时刻后固化定型,成为所需制品形状。重庆专业的儿童玩具吹塑件压注成型与紧缩成型不同的是没有独自的加料室,成型前模具先闭合,塑料在加料室内完结预热呈粘流态,在压力效果下调整挤入模具型腔,硬化成型。专业的儿童玩具吹塑件厂商紧缩模具也用来成型某些特别的热塑性塑料如难以熔融的热塑性塑料(如聚加氟乙烯)毛坯(冷压成型),光学功能很高的树脂镜片,纤维素轿车方向盘等。压塑模具首要由型腔、加料腔、导向组织、推出部件、加热体系等组成。压注模具广泛用于封装电器元件方面。压塑模具制作所用质料与打针模具根本相同。
中空吹塑机械停止时可按以下步骤操作:1.中空吹塑循环程序结束后,按中空吹塑机控制面板上的红色停止按钮,停止电机泵。2.将挤出机漏斗旋到停料位置。专业的儿童玩具吹塑件厂商3.挤出机料筒内物料挤空之后,旋转挤出机控制面板上的螺杆速度控制旋钮,将挤出机螺杆的转速设定为零,按挤出机控制面板上的红色停止按钮,停止螺杆。重庆专业的儿童玩具吹塑件4.中空机械逆时针转动中空吹塑机控制面板上的电源开关,将其由开位置(︱)打到关位置(○)。5.按挤出机控制面板上的红色电源按钮,停止挤出机。6.中空机械逆时针转动中空吹塑机,单螺杆挤出机的主电源开关,将其由竖直状态(ON状态)旋转到水平状态(OFF状态)。

地址:浙江省宁波市北仑区大碶福利路4号

手机:15867302035/15958855418

网址:www.nb-jxsj.com

邮箱:gudixiao@nbjxsj.com.cn