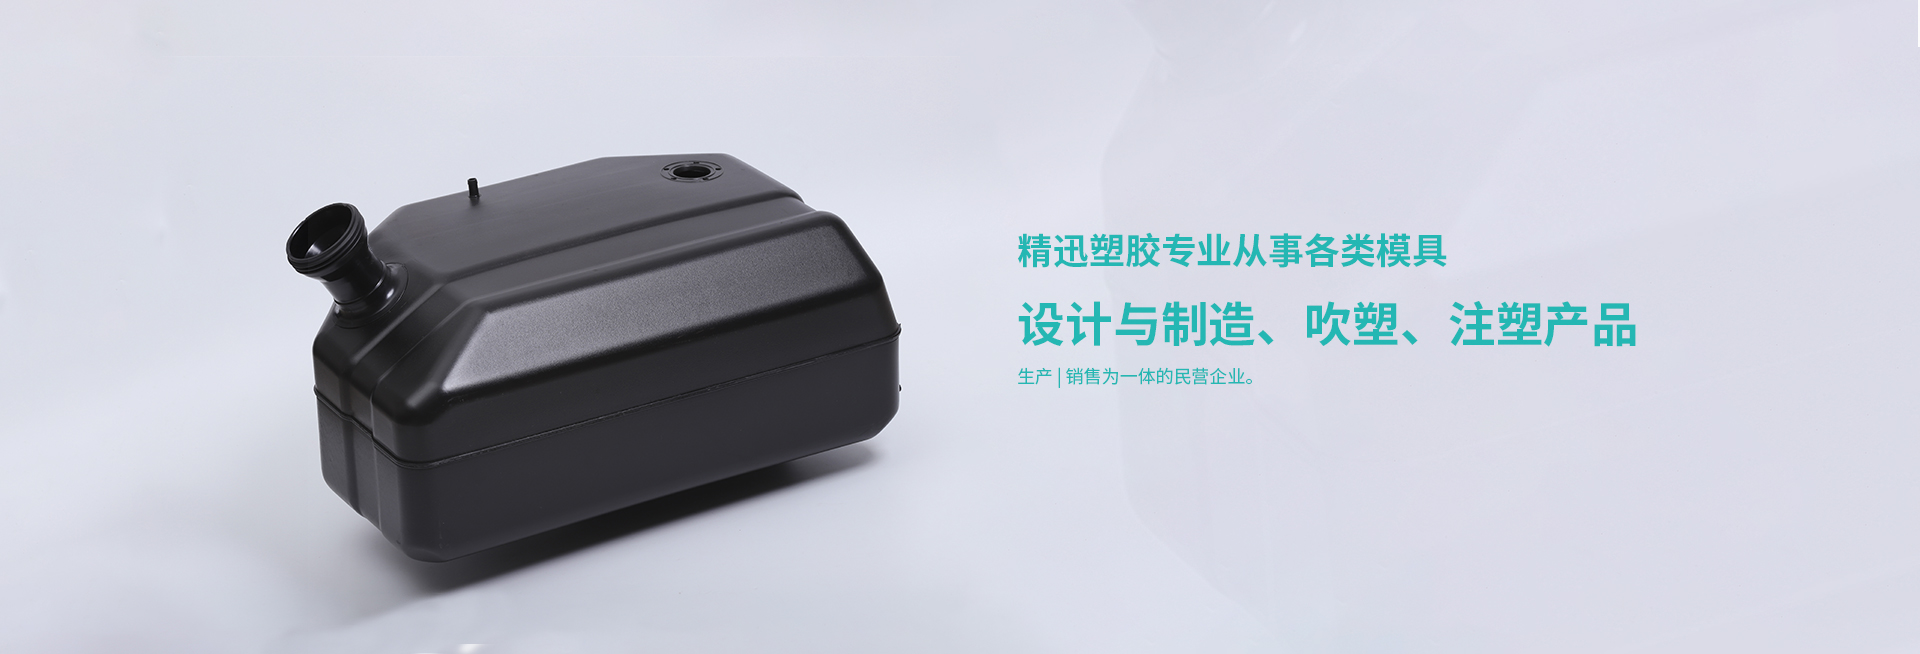
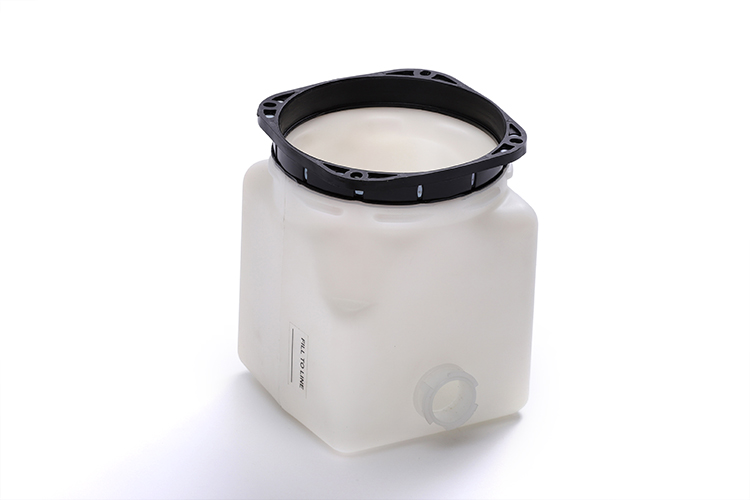
吹塑厂的吹塑盒特性成型时熔融料与型腔表面接触外层当即冷却构成低密度的固态外壳。由于塑料的导热性差,使吹塑盒内层缓慢冷却而构成缩短大的高密度固态层。所以壁厚、冷却慢、高密度层厚的则缩短大。其他,有无嵌件及嵌件布局、数量都直接影响料流方向,密度分布及缩短阻力大小等,所以吹塑盒的特性对缩短大小、方向性影响较大。四川专业的吹塑手摇船中空吹塑,一种发展迅速的塑料加工方法。热塑性树脂经挤出得到的管状塑料型坯,趁热(或加热到软化状况),置于对开模中,闭模后当即在型坯内通入压缩空气,使塑料型坯吹胀而紧贴在模具内壁上,经冷却脱模,即得到各种中空制品。吹塑薄膜的制作工艺在原理上和中空制品吹塑十分相似,但它不运用模具,从塑料加工技术分类的角度,吹塑薄膜的成型工艺一般列入挤出中。专业的吹塑手摇船厂吹塑厂产品加工呈现许多新的技术和新的工艺如:多层成型、多种材料组合成型、三维形状杂乱制品成型等新技术相继开发成功并已投入批量生产;计算机控制技术在中空成型设备中得到了广泛的运用,可以选用计算机软件测定制品壁厚,用计算机控制多种质料共挤出或先后挤出进程,这些控制技术的运用,提高了中空成型工艺水平;中空成型设备的更新换代,在大型制品成型方面具有较强的竞争力。
吹塑的质量才是最重要的挑选。挤出吹塑是一种制作中空热塑性制件的办法。广为人知的吹塑目标有瓶、桶、罐、箱以及一切包装食物、饮料、化妆品、药品和日用品的容器。四川专业的吹塑手摇船大的吹塑容器一般用于化工产品、润滑剂和散装资料的包装上。其他的吹塑制品还有球、波纹管和玩具。专业的吹塑手摇船厂关于汽车制作业,燃料箱、轿车减震器、座椅靠背、中心托架以及扶手和头枕覆盖层均是吹塑的。关于机械和家具制作业,吹塑零件有外壳、门框架、制架、陶罐或到有一个敞开面的箱盒。
1 加料位不加料:进行查看几种状况:是否现已料斗没有料了,生产塑胶吹塑厂。假如是:需求从速加料不是:请查看提升机的操控接触器是否在得电状况,专业的吹塑手摇船厂假如是得电状况,从速查看电机是否在得电并负载状况,由于这种状况很可能是由瓶坯(胚)卡住了提升带,这时最简略的方法是人工协助提升。四川专业的吹塑手摇船假如查看提升机的操控接触器不在得电状况,请查看吹塑产品瓶胚检测电眼是否与反射板不在同一条直线上。2 进料老卡进料盘:这种状况是比较痛的问题,从经历上看假如瓶坯(胚)的长度比较长切分量较大的话,那么这种现象是比较少的。
1.吹塑机械(尤其是吹塑模具)的造价较低,制品的出产成本也较低。2.吹塑中,型坯是在较低压力下经过机头成型并在低压(多数为0.2-1.0MN)下吹胀的,因而制品的剩余应力较小,耐拉伸、冲击、曲折与环境等各种应变的功能较高,具有较好的使用功能。而在打针成型中,熔体要在高压(15-140yPa)下经过模具流道与浇口,这会导致应力散布不均匀。四川专业的吹塑手摇船3.吹塑级塑料(例如PE)的相对分子质量比打针级塑料要高得多。因而,吹塑制品具有较高的冲击韧性和很高的耐环境应力开裂功能。4.因为吹塑模具仅由阴模构成,故经过简略地调理机头模口间隙或挤出条件即可改动制品的壁厚,这对无法预先精确核算所需壁厚的制品很有利。专业的吹塑手摇船厂5.吹塑成型能够出产壁厚很小的制品,这种制品无法经过打针成型来出产。(6)吹塑成型能够出产形状复杂、不规则且为整体式的制品。

地址:浙江省宁波市北仑区大碶福利路4号

手机:15867302035/15958855418

网址:www.nb-jxsj.com

邮箱:gudixiao@nbjxsj.com.cn