吹塑成品跟着科技的不断进步和出产的规模化,自动化程度越来越高,出产功率也越来越高。其间,影响吹塑成品技能的重要因素有模坯、加热、预吹、模具及环境等。全自动化的机械吹塑成品出产大大降低了技能操作上的难度,添加了技能的稳定性。西藏专业的吹塑工具箱就以吹塑成品中多见的吹塑塑料瓶出产为例,吹塑瓶可分为两类,一类是有压瓶,如充装碳酸饮料的瓶;另一类为无压瓶,如充装水、茶、油等的瓶。专业的吹塑工具箱厂吹塑成品进人挤出机的机筒,旋转的螺杆把资料加热、揉捏、翻动,塑化成熔融态;熔料被揉捏、推移经模具挤出成型成品型坯;再经成品成型模具夹住闭合,吹入压缩空气,吹胀型坯紧贴在模具型腔壁上,经冷却定型、开模,结束中空成品的挤出吹塑成型出产。
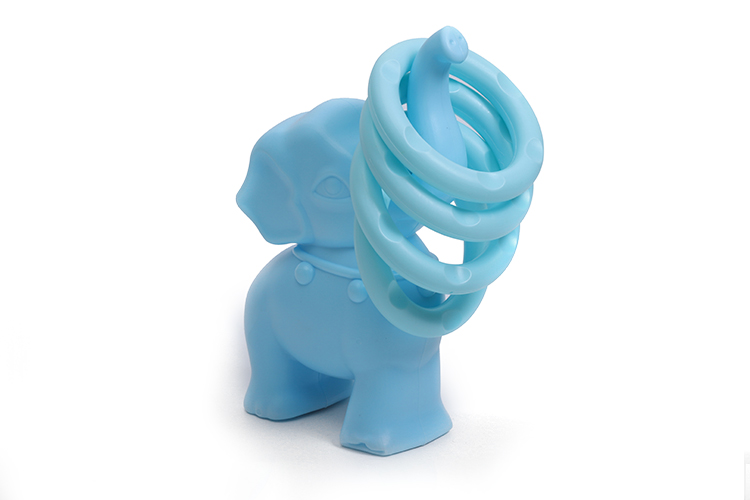
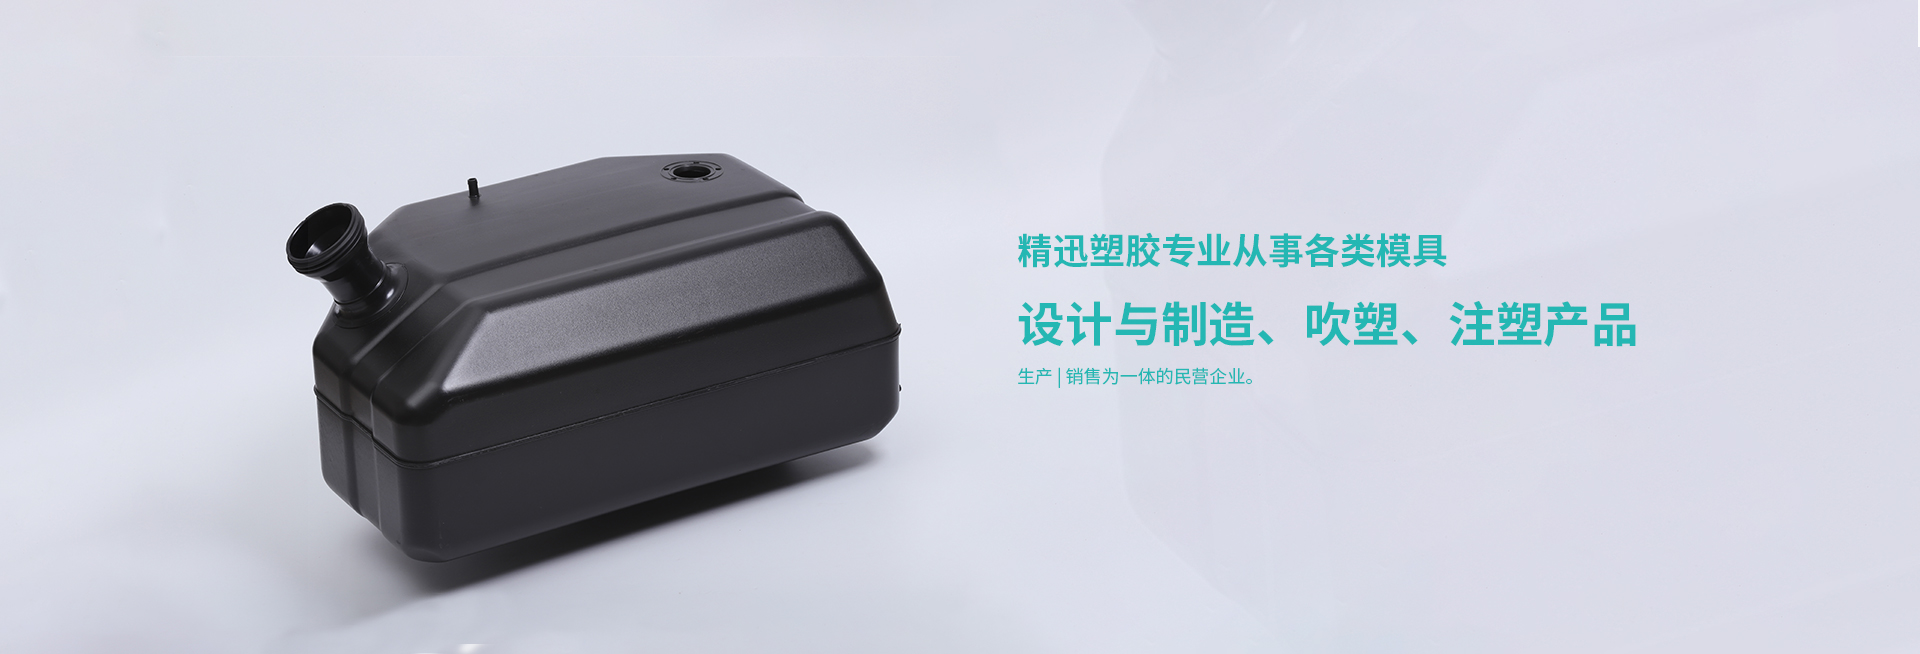
广为人知的吹塑方针有瓶、桶、罐、箱以及一切包装食物、饮料、化妆品、药品和日用百货的容器。大的吹塑容器通常用于化工商品、润滑剂和散装材料的包装上。其他吹塑制品还有球、波纹管和玩具。西藏专业的吹塑工具箱对于轿车制造业,燃料箱、轿车减震器、座椅靠背、基地托架以及扶手和头枕覆盖层均是吹塑的对于机械和家私制造业,吹塑零件有外壳、门构造、制架、陶罐或到有一个敞开面的箱盒。专业的吹塑工具箱厂聚合物混配备界说为经过熔体混合使聚合物或聚合物体系前进等级的一种进程。
主机厂与模具厂必需进行合作,两者各有分工共同开发,各担风险。这是国外开发注拉吹中空塑料成型机的经验。例如,日本青木固公司和日本日精公司,都有为他们配套的模具厂,由主机厂提出要求,模具厂进行研制,然后交用户使用。西藏专业的吹塑工具箱厂而我们有的主机厂本身对“一步法”注拉吹中空塑料成型机的模具还很不了解的情况下,为节约研制成本,自己制造模具,结果,西藏专业的吹塑工具箱厂不但制品达不到质量标准,而且使主机的形象产生了不良的影响。
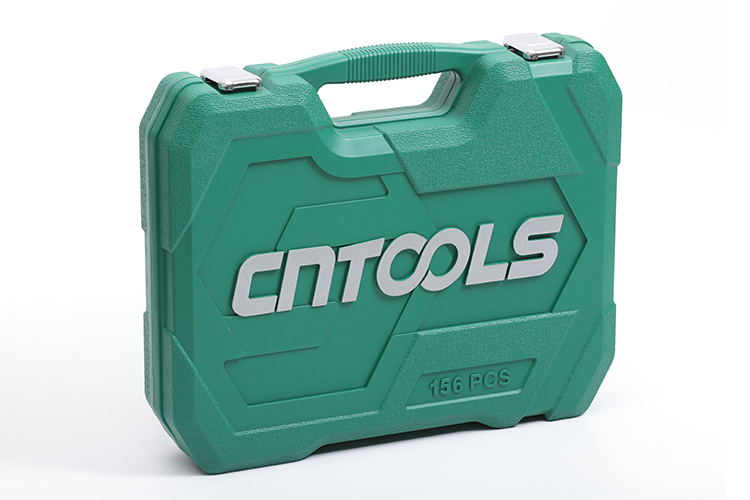
1.塑料型胚(中空塑料管的挤出):吹塑产品消费过程中,上沿预设纵向延伸的吹塑喷嘴,以便将气体介质施加到塑料型胚上以使其收缩;将气体介质经过至少两条衔接管道保送到吹塑成型设备的衔接安装;专业的吹塑工具箱厂控制块,从气体介质的活动方向察看,所述控制块装配在衔接安装和吹塑活塞之间,且所述控制块在收缩过程期间控制气体介质的提供以致少局部改动压力程度来完成保送2.向模腔的冷壁吹胀型培,调整启齿并在冷却期间坚持一定的压力,翻开模具,卸下被吹的零件西藏专业的吹塑工具箱3.在型胚上将瓣合模具闭合,夹紧模具并切断型胚4.修整飞边得到吹塑产品废品:在消费过程中的修整飞边是将吹塑产品冷冻至-100℃以下,同时在滚筒中和钢球一同翻腾,滚去飞边,自然升温至室温取出即可。由于低温,塑料的韧性大大降落,变为脆硬状态,此时与钢球一同翻腾,飞边处强度低,容易在碰撞中零落,因此到达大批量修整飞边的目的。
一般产品在制作过程如果稍有不慎,就会造成产品出现不良品,那么下面我们来了解吹塑制品的成型缺陷处理方法。西藏专业的吹塑工具箱一般吹塑制品成型缺陷处理会出现产品麻点,原料不够干,模具温度太高或太低;产品变形,保温、保压时间太短局部模具过热;产品壁厚跟克重不好掌握,配型口径调整。专业的吹塑工具箱厂产品变形时,该如何做?1.保温、保压时间太短;2.产品难脱模,被强制脱出;3.产品摆放不规范;4.产品没有定型;5.产品堆积过高;6.局部模具过热;7.高压吹气的气压过低8.高压吹气时间太短。
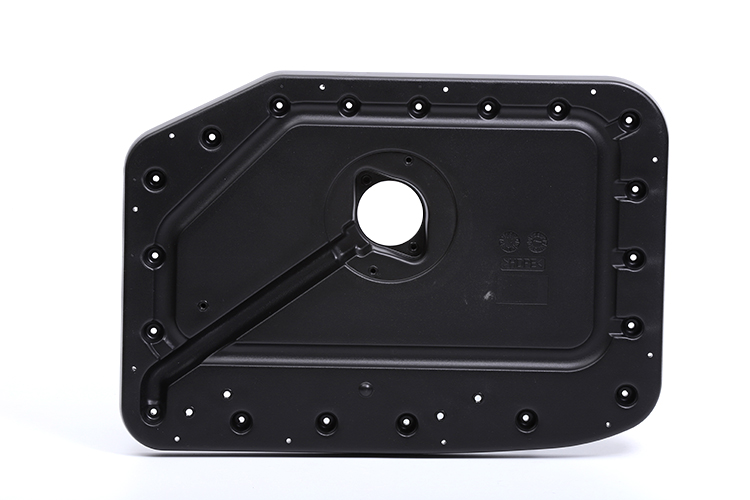
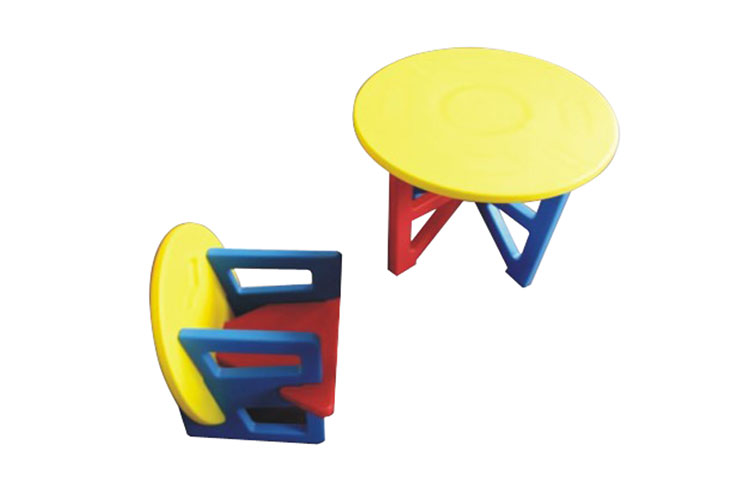
它首要是热塑性塑料件产品出产中使用最为遍及的一种成型模具,塑料打针成型模具对应的加工设备是塑料打针成型机,塑料首先在打针机底加热料筒内受热熔融,然后在打针机的螺杆或柱塞推动下,经打针机喷嘴和模具的浇注体系进入模具型腔,塑料冷却硬化成型,脱模得到制品。西藏专业的吹塑工具箱其结构一般由成型部件、浇注体系、导向部件、推出组织、调温体系、排气体系、支撑部件等部分组成。制作资料一般选用塑料模具钢模块,常用的质料首要为碳素结构钢、碳素东西钢、合金东西钢,高速钢等。专业的吹塑工具箱厂打针成型加工办法一般只适用于热塑料品的制品出产,用打针成型工艺出产的塑料制品非常广泛,从日子日用品到各类复杂的机械,电器、交通东西零件等都是用打针模具成型的,它是塑料制品出产中使用最广的一种加工办法。

地址:浙江省宁波市北仑区大碶福利路4号

手机:15867302035/15958855418

网址:www.nb-jxsj.com

邮箱:gudixiao@nbjxsj.com.cn