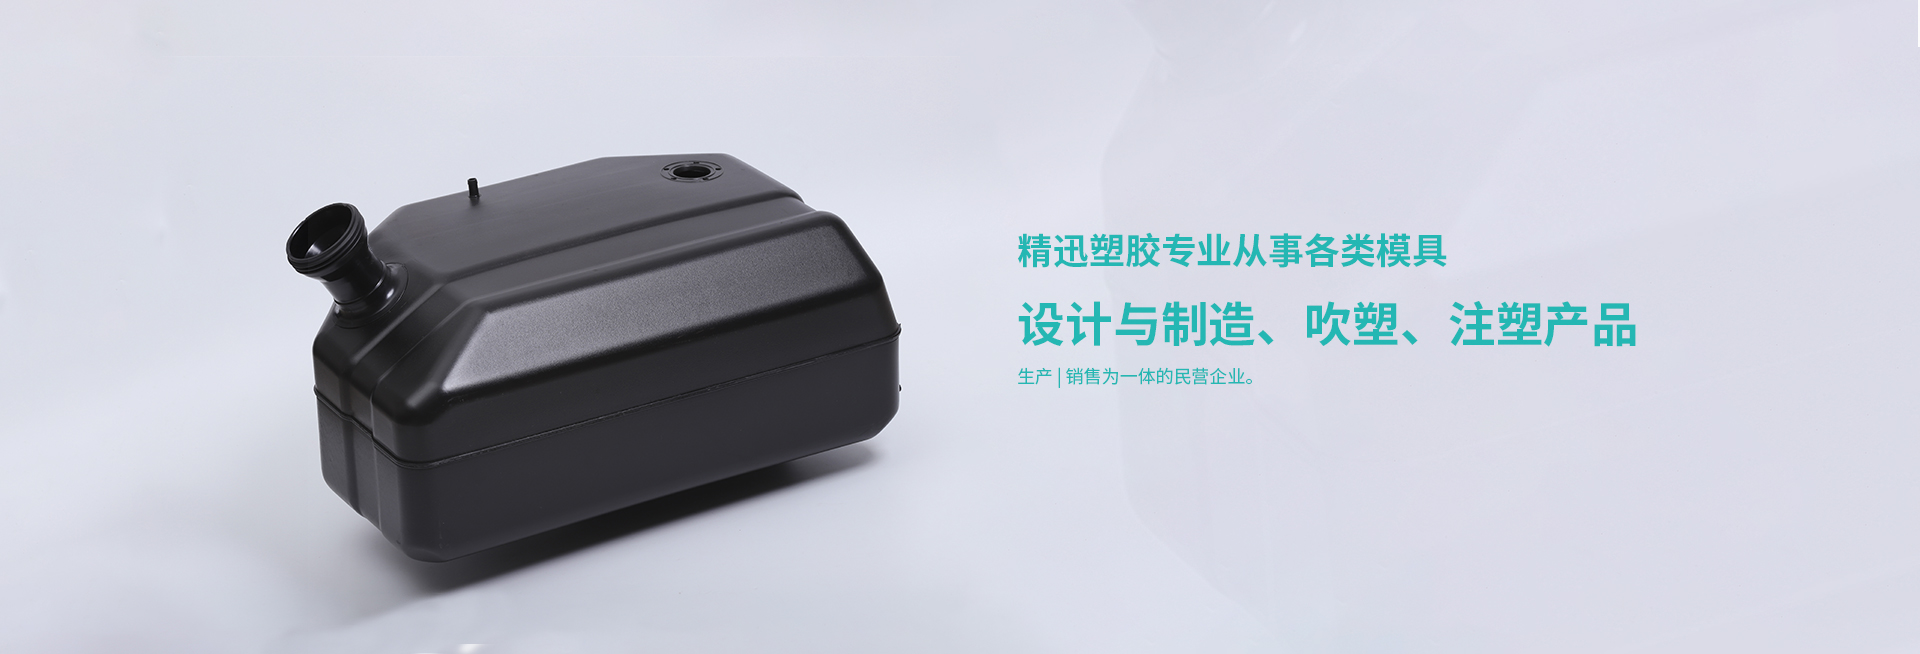
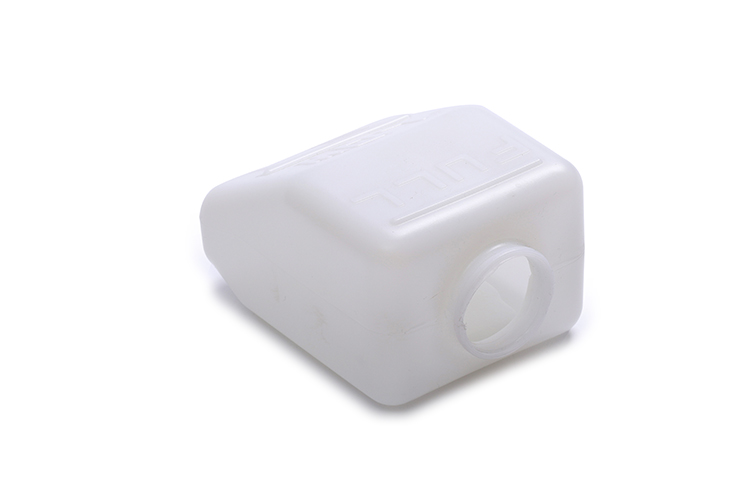
热塑性树脂经挤出或注射成型得到的管状塑料型坯,趁热(或加热到软化状态),置于对开模中,闭模后立即在型坯内通入压缩空气,使塑料型坯吹胀而紧贴在模具内壁上,经冷却脱模,即得到各种中空制品。优质的吹塑厂吹塑薄膜的制造工艺在原理上和吹塑制品吹塑十分相似,但它不使用模具,从塑料加工技术分类的角度,吹塑薄膜的成型工艺通常列入挤出中。河北优质的吹塑吹塑制品在第二次世界大战期间,开始用于生产低密度聚乙烯小瓶。50年代后期,随着高密度聚乙烯的诞生和吹塑成型机的发展,吹塑技术得到了广泛应用。中空容器的体积可达数千升,有的生产已采用了计算机控制。
1、机筒、喷嘴温度太低,需要调高。假如物料简单降解,则应进步机筒、喷嘴的温度。2、下降螺杆预塑背压压力和转速,使料稍为疏松,并削减塑料因剪切过热而造成的降解。优质的吹塑厂3、模温太高,脱模困难。模温太低,塑料过早冷却,熔接缝融合不良,简单开裂,特别是高熔点塑料如聚碳酸酯等更是如此。河北优质的吹塑4、型腔型芯要有恰当的脱模斜度。型芯难脱模时,要进步型腔温度,缩短冷却时刻。优质的吹塑厂型腔难脱时,要下降型腔温度,延伸冷却时刻。塑料桶厂家在制作塑料桶时能够从上述出产工艺的各方面进行改善,以进步产品质量,避免发脆。
一、吹塑制品要有良好的热稳定性:吹塑注射模的零件外形常常比拟复杂,淬火后难以加工,因而应尽量选用具有良好的热稳定性的,当模具成型加工经热处置后因线收缩系数小,热处置变形小,温度差别惹起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再停止加工,即可保证模具尺寸精度和外表粗糙度请求。 河北优质的吹塑二、吹塑制品要具务优秀的切削加工性,大多数吹塑成型模具,除EMD加工外还需停止一定的切削加工和钳工修配。优质的吹塑厂为延长切削刀具的运用寿命,进步切削性能,减少外表粗糙度,吹塑模具用钢的硬度必需恰当。
吹塑商品是如今咱们的市场上运用广泛的一种商品之一在许多的塑胶制品中,吹塑商品是供应量较大的产业基地之一,但是,对于根本的出产中,咱们的公司面对的疑问也许多,要不断的进步质量和数量前路困难重重,生计困难。河北优质的吹塑就关于出产的核心疑问,咱们今日就进行评论。优质的吹塑厂如今吹塑商品竞赛十分剧烈,如何下降商品成本,提升商品的竞赛力,是每个公司面对的一个核心疑问,而电磁加热在吹塑商品成本中占有很大份额,运用电磁加热技能可以有效减低公司商品出产成本,进步竞赛力。
吹塑产品一般以高分子量高密度聚乙烯为首要原料,可加人20% ~30%的本身回收料,并可依据产品的不同用途增加1%-2%的功能性母粒。HDPE的功能首要取决于其密度、相对分子质量及相对分子质量散布三个要素。河北优质的吹塑密度越大,制品的刚性和硬度越髙,耐化学腐蚀才能越强;优质的吹塑厂相对分子质量越大,聚合物活动越慢,耐性和耐环境应力开裂性就越好;相对分子质量散布的宽窄则会直接影响聚合物活动的快慢。优质的吹塑厂现在出产塑胶吹塑托盘运用的HMWHDPE是在低压(0.31―0. 48MPa)和低温(80~1I0cC )下,以过渡金属为催化剂使乙。

PET饮料瓶的一般出产过程为:注塑成瓶胚——加热后瓶胚被纵向拉伸——横向拉伸——吹瓶成型。假如这一出产过程中的最终成型选用机械冷定型,则PET瓶子在运用中一旦温度达到PET玻璃化温度(78度)左右时,其分子链就会松懈,瓶子发生严峻的缩短现象,故这种瓶子只合适冷灌装饮料。而热灌装瓶在上述工艺的拉伸定型过程中,一直处于较高的温度(140度左右),PET分子链在松懈状态下被高温定型,最终瓶体发生了很多规整。河北优质的吹塑密布的结品,结品度可达30%-45%,使瓶子发生了较高的耐热功能,并成为具有有用含义的热灌装瓶。所以,PET瓶胚在出产过程中很简单由于温度问题而收到一系列损坏:1、瓶胚在注塑机出来时,温度在45度-55度,直接落到皮带上会构成瓶胚之间的撞伤。别的,瓶胚在皮带上杂乱无序堆积起来,瓶胚冷却时不是很均匀。优质的吹塑厂2、瓶胚在注塑机出来时,可能还会有某一模腔注成的胚有质量问题,杂乱无序地堆积在一起很难判别是哪个模腔的瓶胚出现问题。

地址:浙江省宁波市北仑区大碶福利路4号

手机:15867302035/15958855418

网址:www.nb-jxsj.com

邮箱:gudixiao@nbjxsj.com.cn